Mostrando entradas con la etiqueta HERRAMIENTAS LEAN. Mostrar todas las entradas

martes, 4 de febrero de 2014

SMED (Single Minute Exchange of Dies)

SMED es una herramienta "Lean" que permite reducir el tiempo de cambio de formato.


Ventajas del cambio rápido:
  • Productividad más elevada (menos tiempo de cambio = más tiempo de producción)
  • Flexibilidad: satisfacción de demandas muy variadas sin necesidad de acumulación de stocks elevados.
  • Entregas rápidas: los cambios rápidos permiten hacer lotes más cortos, con un plazo de entrega inferior.
  • Reducción de la inmovilización de recursos financieros: se acorta el ciclo medio de maduración económica.
  • Reducción de la cantidad óptima de pedido.
  • Evita la acumulación de stocks, con todo lo que conlleva su exceso.
La metodología SMED se desarrolla en cuatro etapas:
  1. Observar y medir: la situación actual en la que se desarrolla el cambio y su método.
  2. Separación de operaciones: distinción entre operaciones internas (aquellas que únicamente se pueden realizar con la máquina parada) y operaciones externas (las que se pueden ir efectuando mientras la máquina aún está funcionando con el anterior trabajo).
  3. Reevaluación de operaciones: se ha de redefinir toda operación interna que pueda ser susceptible de convertirse en externa.
  4. Mejora continua: una vez hecha la reasignación de las operaciones como internas y externas, se ha de analizar y optimizar cada operación.
A continuación se expone un caso-ejemplo de aplicación SMED, siguiendo la metodología de mejora de procesos SIX SIGMA, cuyos principios son esenciales en una implantación como ésta.

PLAN DE MEJORA. CAMBIOS RÁPIDOS.

1. Definir: disminución de los tiempos de cambio.

2. Medir: distribución de la producción por máquina:


Principio de Pareto: "el 20% de las variables producen el 80% de los resultados".
En este caso en cuestión, en una sola máquina, la M4, recae el 62% de la producción total, y se constata que la cantidad de cambios es similar en todas las máquinas, por lo que la implantación SMED se centrará inicialmente en esta máquina para obtener inmediatamente los mayores resultados. Posteriormente se extenderá al resto de máquinas.
La medición de la media actual del tiempo de cambio la sitúa en 4,48 horas.

3. Analizar: estudio de todas las operaciones que se realizan durante el tiempo de cambio (operaciones internas), tales como extracción de carros para tinta, limpieza de cilindros, montaje de nuevos cilindros, etc.
Diagrama de análisis Causa-Efecto para la determinación de las variables donde actuar:


 4. Mejorar: Puesta en marcha de medidas y acciones de mejora ante los elementos definidos, tales como adquisición de utillaje, definición del plan de mantenimiento preventivo que minimice los paros, mejoras tecnológicas y organizativas en la ejecución de las operaciones, etc.

5. Controlar: registro diario de tiempos para observar la evolución de las mejoras, medir las desviaciones y tomar medidas para garantizar la mejora continua, además de cuantificarla económicamente.

Con las 1.456 horas sobrantes se pueden realizar:

1.456 / 7,84 h/lote = 186 lotes más.

A 52.330 metros por lote de media, por 186 lotes más, se aumenta la producción en 9.733.380 metros. Un aumento de la producción de la M4 de un 41 %.


jueves, 30 de enero de 2014

OEE (OVERALL EQUIPMENT EFFICIENCY)

EFICIENCIA GLOBAL DE LOS EQUIPOS

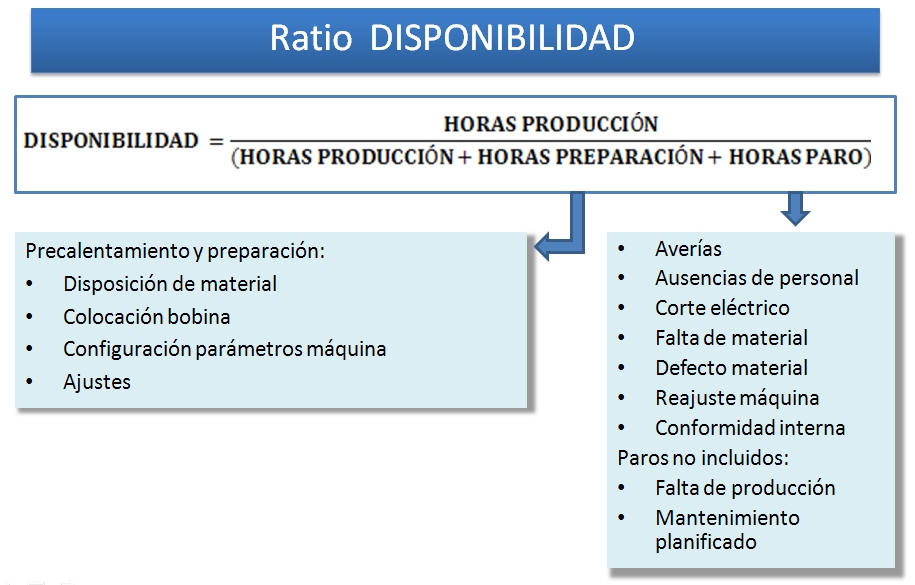
OEE es un método mediante ratios que se define como la cantidad de producto bueno producido, expresada en porcentaje de lo que debería haber producido durante el tiempo que está planificado, si se mantiene la velocidad de diseño y no producen defectos.

  • OEE se enfoca a Disponibilidad, Rendimiento y Calidad. 
  • Es una medida de la productividad de los equipos. 
  • Ayuda a identificar y a priorizar las acciones de mejora. 
  • Se puede usar para evitar realizar inversiones innecesarias, y ayudar a mejorar la productividad de las instalaciones actuales.


El OEE se calcula a nivel de orden de fabricación. El objetivo es obtener un OEE aproximado o mayor al  85%. Ello supone tener una disponibilidad, un rendimiento y una calidad en torno al 94,7%. Es imprescindible para ello conseguir valores equilibrados en cada uno de los ratios, más que obtener algún valor muy alto y otro muy bajo.


 Para estudiar la evolución del OEE se pueden utilizar gráficas del siguiente tipo:


5S

¿Qué son las 5S?
Es un programa de orden y limpieza en el lugar de trabajo que contribuye a incrementar la productividad y mejorar el ambiente de trabajo. Mejora la eficacia y eficiencia en el trabajo reduciendo los costes de operación y mejorando el nivel de servicio.


SEIRI Separar, descartar, despejar
SEITON Ordenar
SEISO Limpiar inspeccionando
SEIKETXU Estandarizar, mantener
SHITSUKE Sistematizar


A continuación se expone un ejemplo de hoja de control para implementar la metodología 5S en el área de producción, aunque es aplicable en cualquier ámbito: almacén, oficinas, etc.


EXCESO DE STOCKS

El exceso de stocks:
  • consume espacio
  • dificulta el FIFO
  • puede dañarse
  • puede quedar obsoleto
  • dificulta la localización
  • provoca movimientos innecesarios
  • enmascara desequilibrios de línea
  • reduce la necesidad de enfrentarse al problema que éstos enmascaran
  • supone un coste financiero y de mantenimiento
No obstante, los inventarios son necesarios, por lo que se ha de encontrar el nivel óptimo de acuerdo a sus costes, y siempre habiendo tenido en cuenta las demás implicaciones que tendrá ese nivel óptimo, no solo de costes, sino , y de acuerdo a la filosofía JIT, su repercusión en consideraciones como la complicación de la aplicación de las 5S, la reducción de la flexibilidad o la ocultación de problemas.
Un método útil para determinar la cantidad óptima de pedido es el llamado modelo de Wilson. Mediante este cálculo se determina la cantidad en unidades físicas a pedir al proveedor, de forma que suponga el menor coste para la empresa, teniendo en cuenta que a mayor cantidad pedida se reducen los costes de pedido, como transporte y gestión, pero se aumentan los costes de financiación y mantenimiento.
Donde:
Q = cantidad óptima del pedido en unidades físicas
k = coste de realización de un pedido (transporte, gestión administrativa, aduanas, etc)
q = demanda anual en unidades físicas
g = coste de tener una unidad física almacenada durante un año (coste de financiación, alquiler o amortización del espacio que ocupa, costes de control, manipulación y obsolescencia)

EJEMPLO PRÁCTICO: Pedido de estucado para laminado.
k = 250 €
q = 100.000 metros liniales
g = 0,10 €
Una vez determinado el tamaño óptimo del pedido, se conocen el número de pedidos que se ha de efectuar al año ( q / Q ), y el número de días que han de transcurrir entre cada dos pedidos:


viernes, 24 de enero de 2014

MOTIVACIÓN

La motivación es rentable. Está demostrado claramente que la implicación de la dirección en la motivación de todos los componentes de la organización la acercan más a sus objetivos.
Las líneas generales a tener en cuenta son:
  • Formación.
  • Comunicación de tareas y objetivos.
  • Delegación de responsabilidad y autoridad.
  • Permitir la participación en la toma de decisiones.
  • Estimular la creatividad y participación en la innovación.
  • Compartir información de progresos.
  • Reconocimiento, incentivo y remuneración de méritos y mejoras.
Haciendo mención al post de este blog sobre la curva de aprendizaje, se puede apreciar un ejemplo del peso de la motivación en los resultados de la organización, ya que sin motivación, esa tasa de aprendizaje se minimiza o no existe, con la consecuente repercusión en los costes.
En referencia a la motivación y comunicación, comparto el siguiente vídeo, dividido en dos partes, sobre una ponencia de Jaume Josa i Fenés, experto en coaching profesional. Es muy ilustrativo en este tema y además muy ameno.
Ponencia impartida en Audilab Formació, producida por  Audiv Produccions).